系统参考
铸件机械夹爪
系统解决方案 | 机械和设备工程 | 金属 | 铸造厂

挑战
一家机器人制造商的大型加工中心要求在无人值守的情况下运行两个班次。一个部件的加工时间长达 45 分钟,要求充分利用这段时间对另外的部件进行去毛刺处理。
解决方案
每个缓冲区可容纳八个部件。快换装置可以换入用于部件的机械夹爪 1(摇臂)或机械夹爪 2(转盘)。在非生产时间通过快换装置换入去毛刺主轴。夹紧时间从 40 分钟(手动夹紧)减少为 2 分钟(自动夹紧)。零件产量增加了数倍,并且零件从设备中输出时已完成了去毛刺操作。
重点和技术数据
 IP40
 气动
 外夹持
 内部抓取
 弹簧夹紧力安全装置
技术数据
| 驱动方式 | PNEU |
| 最大夹持力 | 34000 [N] |
| 夹持设计 | FORM |
| 夹持安全装置 | FED |
| 最大行程 | 30 [mm] |
| IP 等级 | IP40 |
| 系统重量 | 131 [kg] |
| 最大工件重量 | 160 [kg] |
| 最高工件温度 | 80 [°C] |
内置标准组件
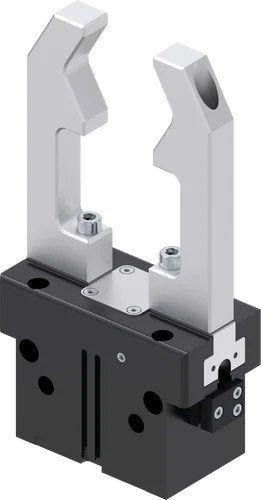
2指平行抓手
GP400 系列
气动
单边行程
2 mm - 30 mm
抓取力
85 N - 19275 N
抓手手指长度
50 mm - 300 mm
免维护周期最大。
10 百万
IP 等级
IP40
重量
0.076 kg - 17 kg
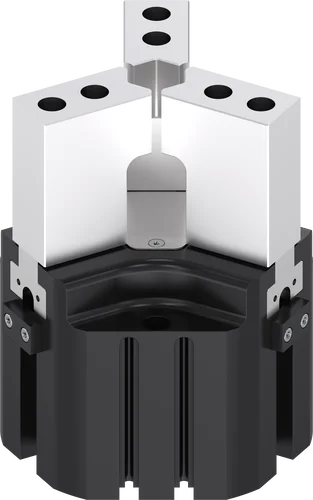
3指定心抓手
GD300 系列
气动
单边行程
2 mm - 30 mm
抓取力
200 N - 34150 N
抓手手指长度
50 mm - 250 mm
免维护周期最大。
10 百万
IP 等级
IP40
重量
0.14 kg - 26 kg
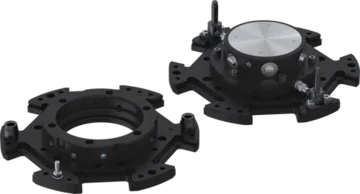
工具快换
WWR1000系列
气动
依据EN ISO 9409-1标准的连接法兰
160 / 200
电传输
选配
锁定行程
1 mm
重量
5.3 kg - 15 kg
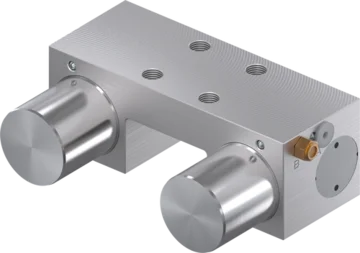
夹紧元件
MKS 系列
成型导轨
保持力
145 N - 1450 N
理论保持力(µ=0.1)
313 N - 1813 N
操作气压
4 bar - 6.5 bar
重量
0.21 kg - 3.2 kg
洁净室级别
6